Artykuł sponsorowany
Rozwiertak prosty czy skrętny — kiedy geometria narzędzia ma znaczenie w otworach przelotowych i ślepych
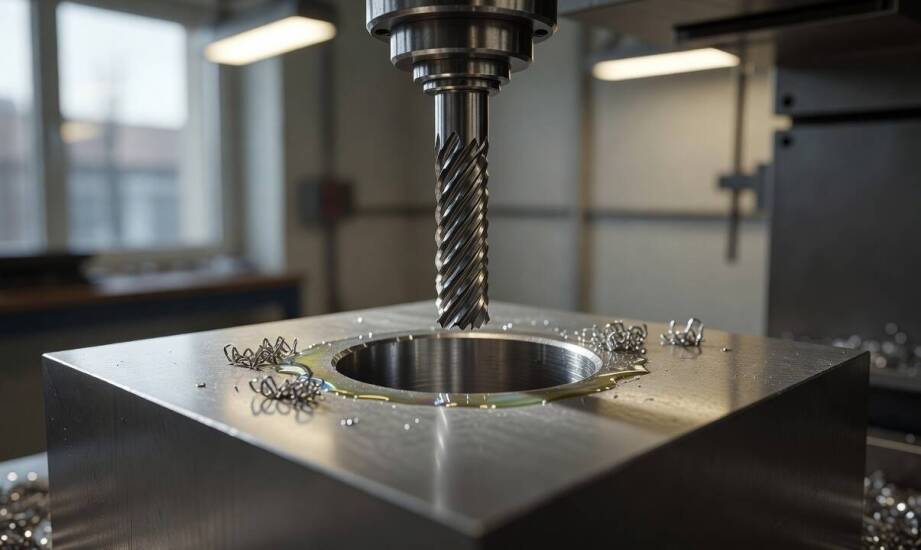
Wiercenie otworu w metalu rzadko daje od razu wymaganą średnicę, okrągłość i idealną gładkość powierzchni. Rozwiercanie pełni rolę kluczowej operacji wykańczającej. Proces ten koryguje odchylenia powstałe podczas wiercenia, eliminując bicie narzędzia czy nierównomierne posuwanie. Geometria ostrza bezpośrednio decyduje o powodzeniu całego procesu obróbki. Ma to szczególne znaczenie w przypadku otworów przelotowych oraz ślepych, gdzie specyficzne warunki pracy narzucają rygorystyczne wymagania techniczne. Wybór dopasowanego narzędzia zapobiega uszkodzeniom detalu na ostatnim etapie produkcji. Odpowiednio przeprowadzona obróbka pozwala uzyskać kanały o wysokiej klasie tolerancji.
Czym różni się geometria prosta od skrętnej?
Rozwiertaki o prostych rowkach wiórowych charakteryzują się bardzo sztywną konstrukcją rdzenia. Zapewniają wysoką stabilność prowadzenia w materiale, co przekłada się na precyzyjne wykończenie powierzchni wewnętrznych. Odprowadzanie resztek opiera się w tym przypadku na intensywnym przepływie cieczy obróbkowej. Taki wariant sprawdza się doskonale w stopach dających krótkie, łatwo pękające wióry. Narzędzie pozostaje mało podatne na wyginanie, co ułatwia utrzymanie rygorystycznych wymiarów.
Modele skrętne wykorzystują z kolei spiralne rowki tnące, które działają na zasadzie mechanicznego świdra. Prawe skręcenie wypycha obrabiany materiał w kierunku posuwu, natomiast lewe kieruje go w stronę wrzeciona maszyny. Zastosowanie spirali skutecznie tłumi drgania układu, ponieważ kolejne krawędzie wchodzą w metal w sposób stopniowy. Ostrza skrętne zapobiegają w ten sposób zjawisku zakleszczania się odciętych fragmentów na dnie otworu.
Rodzaj otworu bezpośrednio determinuje wybór kierunku ułożenia spirali:
- Otwory przelotowe wymagają krawędzi z prawym skręceniem, które przesuwa opiłki na wylot detalu.
- Otwory ślepe potrzebują lewego skręcenia, aby zapobiec gromadzeniu się metalowych fragmentów na dnie.
- Kanały przerywane i rowki wpustowe wymuszają użycie wariantu spiralnego, który płynnie mija przerwy w materiale.
Opisana konstrukcja chroni wszystkie krawędzie skrawające przed gwałtownym uderzeniem i wyłamywaniem. Minimalizuje to ryzyko nagłego zacięcia wrzeciona frezarki lub wiertarki stołowej.
Jak dopasować ostrze do materiału i obrabiarki?
Obrabiany stop metalu narzuca określone warunki skrawania i wymusza użycie dokładnie sprecyzowanej geometrii. W standardowej stali konstrukcyjnej oba omawiane warianty radzą sobie bez problemu. Proste rowki wystarczą, jeśli zakład dysponuje stabilnym mocowaniem detalu. Stal nierdzewna zachowuje się podczas obróbki zupełnie inaczej. Wykazuje ona silną skłonność do utwardzania zgniotowego pod wpływem nacisku. Zaleca się tutaj spirale z wąskimi pasami prowadzącymi i dużym kątem przyłożenia, co ułatwia ewakuację ciepła.
Stopy aluminium oraz inne materiały ciągliwe generują długie i kłopotliwe pasma wiórów. Wymagają one agresywnego kąta natarcia oraz spirali o dużej pojemności samego rowka. Prawe skręcenie sprawnie usuwa nadmiar materiału na zewnątrz. Każdy rozwiertak do metalu musi płynnie odprowadzać odpady obróbkowe, aby nie porysować wygładzanych wcześniej ścianek. Użycie nieodpowiedniego kształtu rowka skutkuje natychmiastowym pogorszeniem chropowatości.
Specjaliści z firmy MM-TOOLS ŚPIEWAK wskazują również na ogromne znaczenie parametrów mocowania w maszynie. Stabilność obrabiarki bezpośrednio determinuje rodzaj użytego trzpienia tnącego. Nawet najlepsza powłoka ochronna nie skompensuje sporych luzów na łożyskach wrzeciona. Wiotkie układy narzędziowe wymagają użycia modeli prostych, które wykazują mniejszą tendencję do samoczynnego wciągania się w głąb surowca.
Techniczne błędy podczas prowadzenia rozwiertaków
Powszechnym błędem warsztatowym jest pozostawienie niewłaściwego naddatku w otworze poddawanym wykańczaniu. Prawidłowa wartość powinna oscylować w granicach dwóch do trzech procent docelowej średnicy obrabianego kanału. Zbyt mały zapas materiału prowadzi do zgniatania i tarcia ścianek zamiast ich płynnego ścinania. Zwiększa to wydzielanie ciepła i błyskawicznie tępi krawędzie tnące. Zbyt duży naddatek mocno obciąża maszynę i wywołuje silne wibracje.
Kolejny problem techniczny stanowi nieosiowe prowadzenie trzpienia w uchwycie narzędziowym. Użycie sztywnego mocowania przy braku idealnej osiowości mocno owalizuje wiercony kanał. Narzędzie z rowkami prostymi zaczyna bardzo mocno bić, niszcząc jakość wykończenia. Próba korygowania wykrzywionej osi poprzez zmianę samego rozwiertaka z reguły nie przynosi żadnych oczekiwanych rezultatów, a jedynie pogłębia drgania.
Kiedy proces obróbki kończy się sukcesem?
Prawidłowy dobór geometrii skrawającej wymaga spojrzenia na rozwiercanie jako na zintegrowaną całość. Kształt wewnętrzny kanału i właściwości fizyczne materiału stanowią punkt wyjścia dla każdego operatora. Twarda stal stopowa wymusza stosowanie zupełnie innych rozwiązań niż plastyczne stopy lekkie. Sama nazwa używanego narzędzia nie gwarantuje jeszcze sukcesu warsztatowego na końcu linii produkcyjnej. Rzeczywiste warunki panujące w maszynie, sztywność imadła i rodzaj używanego chłodziwa mocno weryfikują teoretyczne plany inżynierów.
Właściwie zaplanowana operacja obróbcza wydłuża żywotność osprzętu maszynowego i zauważalnie redukuje liczbę braków. Zastosowanie odpowiednio ukierunkowanej spirali w miejscach narażonych na wibracje skutecznie ratuje cenne detale. Świadome operowanie prawym i lewym skręceniem rowków pozwala warsztatom precyzyjnie kontrolować przebieg ewakuacji opiłków. Wiedza o mechanice cięcia metali stanowi fundament przy optymalizacji i przyspieszaniu zaawansowanych procesów produkcyjnych.
Kategorie artykułów
Polecane artykuły

Jakie są zalety długoterminowego wynajmu kontenerów na gruz?

Na co zwrócić uwagę przy wyborze polisy NNW dla pasażerów?

Jak schody loftowe wpływają na światło, proporcje i spójność materiałów we wnętrzu
